nurb44 Icon

Blech-Abwicklung: Vom 3D-Modell zur DXF für den Laser

Wie aus einem gebogenen Blechteil die flache Schneidkontur wird: Abwicklung, K-Faktor und Biegeverkürzung einfach erklärt, mit Rechenbeispiel und Checkliste für saubere DXF-Dateien.

Cover Image for Blech-Abwicklung: Vom 3D-Modell zur DXF für den Laser

Einleitung

Ein gekantetes Blechteil beginnt als flaches Stück Blech. Bevor der Laser schneiden kann, muss jemand ausrechnen, wie groß dieses flache Stück sein muss, damit nach dem Biegen alle Maße stimmen. Das ist die Abwicklung.

Klingt einfach, ist aber eine der häufigsten Fehlerquellen in der Blechbearbeitung. Wer die Abwicklung falsch berechnet, schneidet perfekte Teile, die nach dem Kanten nicht passen.

Was ist eine Abwicklung?

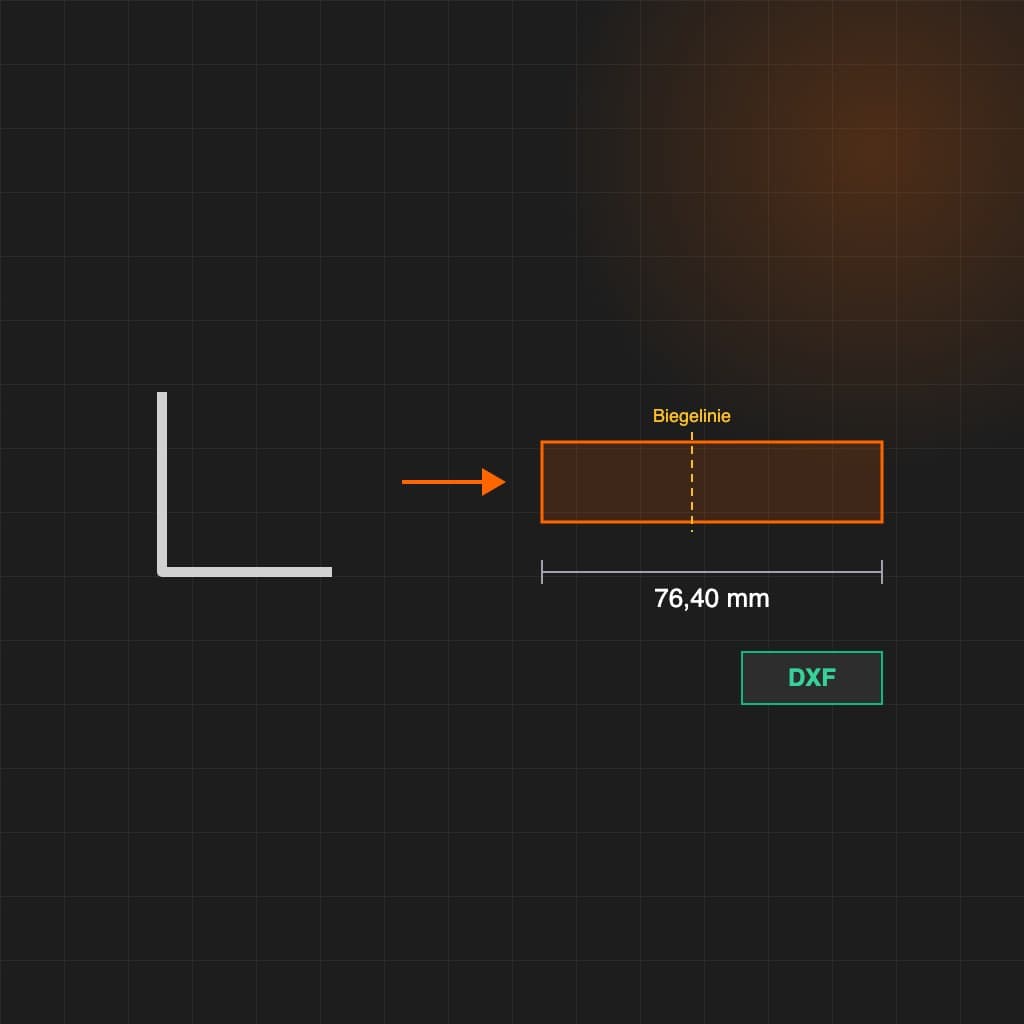
Die Abwicklung ist die flache Kontur eines Blechteils vor dem Biegen. Sie entsteht, indem man alle Biegungen gedanklich zurückbiegt. Das Ergebnis wird in der Regel als DXF-Datei an die Schneidmaschine übergeben.

Die Schwierigkeit: Beim Biegen wird das Material außen gestreckt und innen gestaucht. Die Abwicklung ist deshalb nicht einfach die Summe der Außenmaße.

Neutrale Faser und K-Faktor

Irgendwo zwischen Innen- und Außenseite liegt eine Schicht, die beim Biegen weder länger noch kürzer wird: die neutrale Faser. Ihre Länge entspricht der Länge der Abwicklung.

Wo genau die neutrale Faser liegt, beschreibt der K-Faktor. Er gibt an, bei welchem Anteil der Blechdicke die neutrale Faser von der Innenseite aus liegt. Ein K-Faktor von 0,5 heißt also genau in der Mitte. In der Praxis liegt die Faser bei engen Biegeradien näher an der Innenseite, der K-Faktor also unter 0,5.

Der richtige K-Faktor hängt von Material, Blechdicke, Biegeradius und Werkzeug ab. Viele Betriebe ermitteln ihn mit Probebiegungen und hinterlegen ihn im CAD.

Rechenbeispiel: ein Winkel mit 90°

Ein Winkel aus 2 mm Blech hat die Außenmaße 50 mm und 30 mm, der Innenradius beträgt 2 mm. Wir rechnen mit einem K-Faktor von 0,4.

  1. Gerade Schenkel ohne Biegebereich: Von jedem Außenmaß werden Innenradius und Blechdicke abgezogen, also 4 mm. Es bleiben 46 mm und 26 mm.
  2. Länge der neutralen Faser im Bogen: Bei 90° ist das ein Viertelkreis mit dem Radius Innenradius plus K-Faktor mal Blechdicke, also 2 + 0,4 × 2 = 2,8 mm. Die Bogenlänge beträgt π/2 × 2,8 ≈ 4,40 mm.
  3. Gestreckte Länge: 46 + 26 + 4,40 = 76,40 mm.

Die Summe der Außenmaße wäre 80 mm. Die Differenz von 3,60 mm ist die Biegeverkürzung. Würde man einfach 80 mm schneiden, wäre der Winkel nach dem Kanten an einem Schenkel um 3,6 mm zu lang.

Für eigene Werte rechnet der Biegeverkürzungsrechner Biegeverkürzung, Biegezugabe und gestreckte Länge aus.

Abwicklung aus dem 3D-Modell

In der Praxis rechnet kaum jemand von Hand. Moderne CAD-Programme konstruieren Blechteile mit hinterlegtem K-Faktor oder Biegetabellen und erzeugen die Abwicklung auf Knopfdruck. Das funktioniert aber nur, wenn das Teil auch als Blechteil konstruiert wurde.

Schwierig wird es, wenn der Kunde eine STEP-Datei schickt. Darin steckt nur noch die Geometrie, nicht mehr die Information, dass es ein Blechteil ist. Das CAD-System muss Blechdicke und Biegungen erst wieder erkennen, bevor es abwickeln kann. Warum STEP trotzdem das beste Format für Anfragen ist, erklärt der Artikel CAD-Datenformate im Vergleich.

Gerundete Teile wie Trichter und Übergänge folgen einer eigenen Geometrie. Wie man einen Kegel abwickelt, zeigt der Artikel Kegel abwickeln. Die fertige DXF erzeugt der Kegel-Abwicklungsrechner.

Checkliste für eine saubere DXF

Bevor die Abwicklung an den Laser geht, lohnt ein kurzer Check:

  • Maßstab 1:1 in Millimetern. Eine DXF in Zoll oder im falschen Maßstab fällt oft erst an der Maschine auf.
  • Geschlossene Konturen. Außen- und Innenkonturen müssen geschlossen sein, sonst kann die Software keine Schnittbahn berechnen.
  • Keine doppelten Linien. Übereinanderliegende Linien führen zu doppeltem Schneiden.
  • Biegelinien auf eigener Ebene. Biegelinien und Beschriftungen dürfen nicht als Schnittkontur interpretiert werden.
  • Splines prüfen. Manche Schneidsoftware verarbeitet Splines schlecht. Bögen und Linien sind sicherer.
  • Kleine Bohrungen prüfen. Löcher, die deutlich kleiner als die Blechdicke sind, lassen sich oft nicht sauber lasern.

Viele dieser Punkte sieht man auf einen Blick im DXF-Viewer. Schnittlänge und Anzahl der Einstiche, die Basis für die Laserzeit, berechnet die DXF-Analyse.

Toleranzen der Abwicklung

Auch eine korrekt berechnete Abwicklung führt nicht automatisch zu exakten Biegeteilen. Rückfederung, Materialcharge und Werkzeug beeinflussen das Ergebnis, und mehrere Biegungen summieren ihre Abweichungen. Welche Toleranzen realistisch sind, beschreibt der Artikel Toleranzen beim Laserschneiden.

Von der STEP-Datei zum Preis ohne Handarbeit

Für Lohnfertiger kostet das Abwickeln jeder Kundenanfrage Zeit, bevor überhaupt ein Preis feststeht. nurb44 übernimmt diesen Schritt automatisch: Die CAD-Analyse erkennt das Blechteil in der STEP-Datei, erzeugt die Abwicklung als DXF und berechnet daraus Schnittlänge, Biegungen und den Stückpreis. Testen Sie es mit Ihrer eigenen Datei in der Sofort-Kalkulation.

Überzeugen Sie sich selbst.

Vereinbaren Sie Ihre persönliche Live-Demo: Wir zeigen Ihnen nurb44 anhand Ihrer eigenen Anforderungen – unverbindlich und mit Raum für alle Ihre Fragen.

Persönliche Live-Demo · ca. 60 Minuten · kostenlos & unverbindlich