nurb44 Icon

Spielpassung, Übergangspassung, Presspassung: Unterschiede und Beispiele

Die drei Passungsarten nach ISO 286 einfach erklärt: Wann Spiel, wann Übergang, wann Übermaß? Mit Rechenbeispielen für H7/g6, H7/k6 und H7/p6 und Tipps zur Montage.

Cover Image for Spielpassung, Übergangspassung, Presspassung: Unterschiede und Beispiele

Einleitung

Ob eine Welle leicht in eine Bohrung gleitet, mit dem Hammer eingetrieben werden muss oder nur mit Wärme montiert werden kann, entscheidet die Passung. Sie ergibt sich aus den Toleranzklassen von Bohrung und Welle, zum Beispiel H7/g6.

Die ISO 286 unterscheidet drei Passungsarten. Dieser Artikel zeigt, worin sie sich unterscheiden, wo sie eingesetzt werden und wie man Spiel und Übermaß berechnet.

Die drei Passungsarten im Überblick

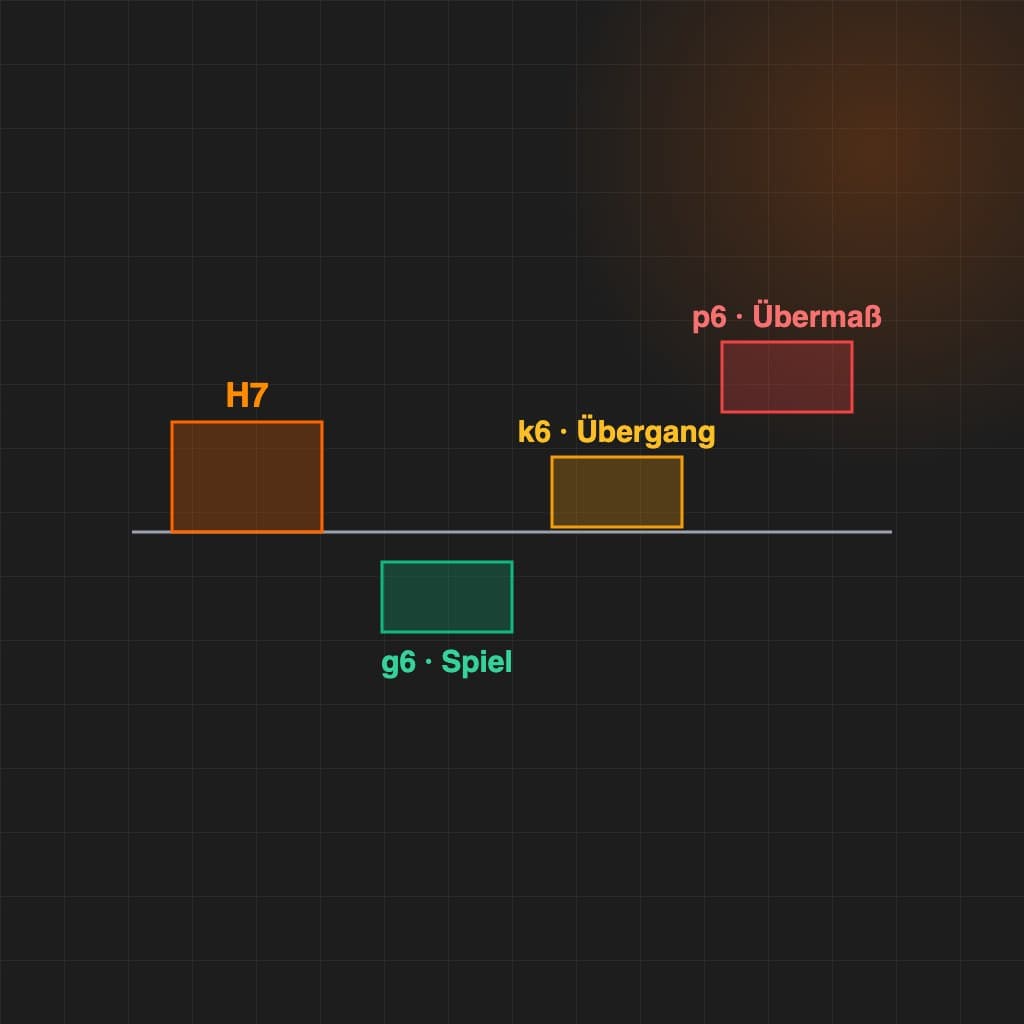
PassungsartWas passiertTypische PaarungenEinsatz
SpielpassungBohrung ist immer größer als die WelleH7/f7, H7/g6, H7/h6Gleitlager, Führungen, Bolzen
ÜbergangspassungSpiel oder Übermaß, je nach IstmaßH7/js6, H7/k6, H7/m6Zahnräder, Riemenscheiben, Passstifte
Übermaßpassung (Presspassung)Welle ist immer größer als die BohrungH7/n6, H7/p6, H7/s6Lagersitze, Buchsen, Naben

Alle Beispiele nutzen das System Einheitsbohrung: Die Bohrung ist immer H, nur die Welle ändert sich. Das ist in der Praxis üblich, weil Bohrungen mit Reibahlen in festen Maßen gefertigt werden und Wellen sich leichter auf ein Zielmaß schleifen lassen.

So rechnet man Spiel und Übermaß

Für die Rechnung braucht man die Grenzabmaße beider Teile. Für ein Nennmaß von 25 mm gelten nach ISO 286:

KlasseOberes AbmaßUnteres Abmaß
Bohrung H7+21 µm0 µm
Welle g6−7 µm−20 µm
Welle k6+15 µm+2 µm
Welle p6+35 µm+22 µm

Dann gilt:

  • Größtspiel = größte Bohrung minus kleinste Welle
  • Kleinstspiel = kleinste Bohrung minus größte Welle

Ist ein Ergebnis negativ, liegt an dieser Stelle Übermaß vor.

Spielpassung: Beispiel 25 H7/g6

  • Größtspiel: 21 − (−20) = 41 µm
  • Kleinstspiel: 0 − (−7) = 7 µm

Beide Werte sind positiv, die Welle hat also immer Luft. H7/g6 ist eine enge Spielpassung für Teile, die sich präzise gegeneinander bewegen sollen, etwa Schiebesitze und Führungen. Mehr Spiel bietet H7/f7 für Gleitlager, weniger H7/h6, bei der das Kleinstspiel null ist.

Übergangspassung: Beispiel 25 H7/k6

  • Größtspiel: 21 − 2 = 19 µm
  • Kleinstspiel: 0 − 15 = −15 µm, also 15 µm Übermaß

Je nachdem, wie Bohrung und Welle tatsächlich ausfallen, sitzt die Welle mit etwas Spiel oder mit etwas Übermaß. Übergangspassungen eignen sich für Teile, die lagegenau sitzen, aber demontierbar bleiben sollen. Montiert wird meist mit leichtem Druck oder einem Kunststoffhammer.

Presspassung: Beispiel 25 H7/p6

  • Kleinstes Übermaß: 22 − 21 = 1 µm
  • Größtes Übermaß: 35 − 0 = 35 µm

Die Welle ist in jedem Fall größer als die Bohrung. Die Verbindung hält kraftschlüssig ohne Passfeder oder Klebstoff. Für noch festere Sitze gibt es H7/s6, dort liegt das Übermaß bei 25 mm zwischen 14 und 48 µm.

Wie montiert man eine Presspassung?

Bei kleinem Übermaß reicht oft eine Presse. Bei größerem Übermaß gibt es zwei Verfahren, die ohne Gewalt auskommen:

  • Aufschrumpfen: Die Nabe wird erwärmt, dehnt sich aus und wird über die Welle geschoben. Beim Abkühlen zieht sie sich zusammen und sitzt fest.
  • Einkühlen: Die Welle wird stark abgekühlt, etwa mit Trockeneis oder Stickstoff, und schrumpft dadurch.

Beide Verfahren schonen die Passflächen, weil kein Material abgeschert wird.

Welche Passung passt zu welcher Aufgabe?

  • Teil muss sich drehen oder gleiten: Spielpassung, je nach gewünschter Führung f7, g6 oder h6
  • Teil soll genau sitzen, aber lösbar bleiben: Übergangspassung, k6 oder m6
  • Teil soll Drehmoment ohne weitere Sicherung übertragen: Presspassung, p6 oder s6

Die Grenzabmaße für alle Klassen von 1 bis 500 mm finden Sie in der Passungstabelle nach ISO 286, die Rechnung für beliebige Kombinationen übernimmt der Passungsrechner.

Was das für die Fertigung bedeutet

Jede Passung mit IT6 oder IT7 ist ein eigener Arbeitsgang. Eine H7-Bohrung wird mit Untermaß vorgebohrt und anschließend gerieben oder gefräst, eine g6-Welle meist geschliffen. Die passende Drehzahl für das Vorbohren erklärt der Artikel Drehzahl beim Bohren berechnen. Das kostet Rüst- und Bearbeitungszeit und gehört in jede Kalkulation.

nurb44 erkennt Bohrungen und Gewinde direkt in der STEP-Datei und rechnet die Zusatzschritte automatisch in den Angebotspreis ein. Wie das aussieht, zeigen wir Ihnen gern in einer persönlichen Demo.

Überzeugen Sie sich selbst.

Vereinbaren Sie Ihre persönliche Live-Demo: Wir zeigen Ihnen nurb44 anhand Ihrer eigenen Anforderungen – unverbindlich und mit Raum für alle Ihre Fragen.

Persönliche Live-Demo · ca. 60 Minuten · kostenlos & unverbindlich